La soldadura «drop stitch» (también denominada «soldadura de tejido de doble pared») es el proceso que consiste en utilizar calor y presión controlados para unir las capas exteriores del material «drop stitch» y crear costuras herméticas al aire y al agua, sin comprimir ni fundir los hilos de poliéster internos que confieren al tejido su estructura rígida cuando está inflado.
Fallos en las costuras. Deslaminación del pegamento a mitad de temporada. Las líneas de producción se ralentizan porque los operarios tienen que ir probando a ciegas los ajustes de temperatura con un material caro. Si fabrica productos hinchables con tejido de punto caído o de doble pared, estos son los problemas que resuelve un proceso de soldadura adecuado —y la máquina adecuada—. Esta guía abarca todo lo que necesita saber: cómo funciona el material, el proceso de soldadura paso a paso, qué método utilizar y en qué debe fijarse a la hora de seleccionar el equipo de producción.
- El tejido de doble pared, también conocido como tejido de puntada caída, requiere una soldadura especializada, ya que es necesario preservar los hilos internos de poliéster; los ajustes de calor estándar para el PVC o el TPU planos comprimirían estos hilos y comprometerían la calidad del producto final.
- La soldadura por aire caliente es el método más fiable para los tejidos de doble pared, ya que permite un control preciso de la temperatura en la costura, creando una unión tan resistente como el material circundante.
- Las costuras soldadas superan con creces a las costuras pegadas en aplicaciones inflables: las uniones adhesivas se deterioran tras ciclos repetidos de presión y exposición a los rayos UV, mientras que las costuras soldadas térmicamente mantienen su integridad estructural durante toda la vida útil del producto.
- Un ultrasonic cutter es fundamental para el proceso: corta y une temporalmente los paneles superior e inferior en una sola pasada, lo que evita que se muevan o se desalineen antes de que comience la soldadura.
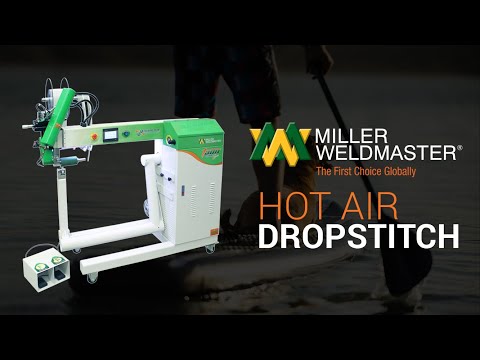
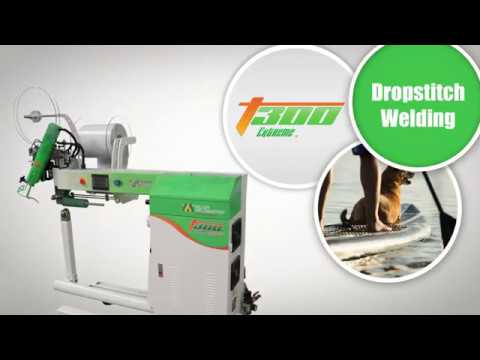
- Miller WeldmasterLa máquina « T300 Extreme Curve Double-Wall » está diseñada específicamente para la soldadura de doble pared y de puntada descendente, con un brazo de soldadura curvo para geometrías de costura complejas, un sistema « ultrasonic cutter » incluido que corta y remacha los paneles, y una pantalla táctil que almacena los ajustes para obtener resultados repetibles a escala de producción.
¿Qué es el tejido de doble capa?
Antes de poder soldarlo correctamente, es necesario comprender en qué se diferencia estructuralmente el tejido de doble pared del resto de tejidos industriales. Su estructura no se parece a la de ningún otro tejido en la soldadura estándar, y esa diferencia determina todas las decisiones que se toman en el proceso de soldadura.
Definición de «tejido de doble capa»
El tejido de doble pared (también denominado «tejido de puntada caída» o «material de puntada caída») es un tejido recubierto de dos capas en el que las superficies superior e inferior del tejido están unidas internamente por miles de hilos de poliéster verticales entretejidos de forma muy tupida. Al inflarse, los hilos se tensan, creando un panel rígido y plano que mantiene su forma bajo una presión de aire considerable. Al desinflarse, el tejido se enrolla y se pliega como cualquier otro material estándar.
El nombre «drop stitch» proviene del proceso de fabricación: los hilos se tejen («se dejan caer») verticalmente entre las dos capas exteriores con una alta densidad; el número de hilos depende de la aplicación. El material «drop stitch» suele fabricarse a partir de dos tipos de tejido base: tejido de punto por urdimbre y tejido plano. La longitud del hilo determina el grosor del panel una vez inflado: el «drop stitch» de 4 pulgadas es habitual en las tablas de paddle surf, mientras que el de 6 pulgadas o más se utiliza para inflables que soportan cargas más pesadas.
El reto de la soldadura es el siguiente: la superficie de unión que hay que activar es el recubrimiento termoplástico exterior (PVC o TPU) de cada capa de tejido. Sin embargo, esas dos capas están separadas por la estructura interna de hilos. Si se aplica demasiado calor, demasiada presión o se utiliza un método inadecuado, se comprimen o se funden los hilos, lo que destruye la integridad estructural del producto acabado. El objetivo es fusionar únicamente las superficies de unión, dejando el interior completamente intacto.
Pared doble frente a otros materiales
El tejido estándar de una sola capa de PVC o TPU es un material fácil de soldar: una superficie en cada panel, se aplica calor, se ejerce presión con el rodillo y listo. El tejido de doble pared añade complejidad en cada paso: la estructura interna de hilos impide aplicar calor a lo largo de todo el espesor, y la geometría de los productos hinchables hace que, a menudo, haya que soldar alrededor de curvas, en lugar de por bordes rectos.
El tejido de base de punto por urdimbre sigue siendo el más utilizado en el mercado para los productos hinchables, aunque suele ser más pesado que los tejidos de trama. El tejido de base de trama se utiliza para productos hinchables de lujo que requieren mayor rigidez y rendimiento.
| Característica | Tejido estándar de PVC/TPU | Tejido de doble pared / de puntada caída |
|---|---|---|
| Estructura interna | De una sola capa — sin componentes internos | Dos capas recubiertas unidas por miles de hilos de poliéster |
| Método de soldadura | Aire caliente estándar o cuña caliente | Aire caliente especializado; sin calor a través del espesor |
| Superficie de unión | Cara completa de cada panel | Solo la capa exterior de recubrimiento; no se debe entrar en contacto con las roscas interiores |
| Rango de presión de inflado | No aplicable (no inflable) | Se establece en función del tipo de producto y la densidad de hilos |
| Aplicaciones típicas | Lonas, fundas, pancartas, cerramientos industriales | Tablas de surf de remo, kayaks, colchonetas de gimnasio, refugios militares, inflables médicos |
Sectores y aplicaciones
El tejido de doble pared se utiliza siempre que un producto fabricado requiera las ventajas de ser ligero y fácil de transportar cuando está desinflado, pero capaz de ofrecer rigidez y estabilidad estructural cuando está inflado. Las costuras soldadas —no pegadas— son el estándar de producción en todos y cada uno de estos sectores, ya que las consecuencias de un fallo en las costuras son demasiado graves.
- Inflables recreativos (SUP, kayaks, tablas de paddle surf): Las costuras deben soportar ciclos continuos de presión, la exposición a los rayos UV y el contacto con el agua durante toda la vida útil del producto, en artículos que se valoran por ser ligeros de transportar y, al mismo tiempo, resistentes en su uso. Una costura defectuosa supone la devolución del producto.
- Equipamiento deportivo (pistas de aire, colchonetas de gimnasio, suelos para gimnasia): La compresión repetida de alto ciclo requiere uniones en las costuras que igualen la resistencia del material base. La delaminación de las costuras en un entorno de gimnasio supone un riesgo para la seguridad.
- Inflables militares y tácticos (refugios de campaña, plataformas tácticas, equipamiento de emergencia): las tolerancias no son negociables. Las costuras herméticas deben resistir condiciones de temperaturas extremas, un manejo brusco y un despliegue rápido.
- Deportes acuáticos y náuticos (embarcaciones hinchables, muelles flotantes, embarcaciones de rescate): El entorno marino acelera la degradación de los adhesivos en embarcaciones y otros productos hinchables que deben seguir siendo fáciles de transportar sin perder rigidez en el agua. Las costuras soldadas son la única solución fiable a largo plazo para los productos expuestos al agua salada.
- Equipos de emergencia médica (embarcaciones hinchables para el transporte de pacientes, sistemas de evacuación): La rotura de una costura en un contexto médico constituye un incidente crítico para la seguridad. Se requieren costuras soldadas con parámetros documentados y un control de calidad que incluya pruebas de presión.
El material con el que trabajes determina el equipo de soldadura que necesitas. En los apartados siguientes se explica el proceso al detalle.
Cómo funciona la soldadura de tejidos de doble pared
A continuación se describe el proceso de trabajo que se utiliza en entornos de fabricación profesionales, desde la inspección de la materia prima hasta la verificación de las costuras del producto terminado.
Paso 1 — Revisar y preparar la tela de doble capa
Comienza por realizar una inspección exhaustiva de los paneles de tejido antes de proceder a cualquier corte o manipulación. Comprueba que los bordes cortados no presenten delaminación, deshilachados ni hilos sueltos como consecuencia de procesos anteriores. La contaminación de la superficie es la causa más habitual de fallos de adhesión evitables: los aceites derivados de la manipulación, los agentes desmoldeantes que quedan tras el almacenamiento del tejido y el polvo superficial reducen la resistencia de la unión, incluso con unos ajustes de la máquina correctos.
Comprueba el tipo de material de recubrimiento antes de configurar cualquier parámetro de la máquina. Los tejidos de puntada caída recubiertos de PVC y de TPU tienen rangos de soldadura diferentes y requieren ajustes distintos de temperatura y velocidad. Aplicar los parámetros de soldadura del PVC al material de TPU (o viceversa) provoca una unión insuficiente o daños en la superficie. Si estás trabajando con un rollo que no conoces, confirma el tipo de recubrimiento con tu proveedor de material antes de iniciar la producción.
Protocolo de limpieza: limpia las superficies de unión con alcohol isopropílico utilizando un paño que no suelte pelusa. Deja que el disolvente se evapore por completo antes de soldar. No continúes mientras quede humedad en la superficie o residuos de disolvente.
Paso 2 — Cortar los paneles con una Ultrasonic Cutter
Un cortador ultrasónico ( ultrasonic cutter ) es la herramienta de corte adecuada para tejidos de doble capa. No es intercambiable con cortadores giratorios, cortadores de cuchilla ni tijeras para trabajos de producción. He aquí el motivo: la soldadura y el corte por ultrasonidos utilizan vibraciones de alta frecuencia para fundir y fusionar el material en la línea de corte, sellando el borde sin rematar a medida que se corta. Esto evita que se deshilache el revestimiento exterior y, lo que es más importante, sella los extremos de hilo expuestos en la línea de corte.
Las cuchillas estándar o los cortadores rotativos dejan extremos de rosca al descubierto en el borde de corte. Bajo el calor de la soldadura y la presión de los rodillos, estas roscas expuestas pueden separarse del borde de la junta o crear huecos en la línea de unión. El resultado es una junta que, aunque visualmente parece aceptable, presenta una integridad del borde comprometida bajo presión.
Corta los paneles siguiendo el patrón con líneas limpias y rectas, utilizando patrones precisos como guía. La precisión en este paso influye directamente en la alineación de las costuras en todos los pasos posteriores. Un corte que se desvíe aunque sea ligeramente del patrón provoca un error de alineación que se agrava a lo largo de la pasada de soldadura.
Paso 3 — Alinear los paneles superior e inferior (ajuste de las fibras)
Este paso es exclusivo de los tejidos de doble pared y constituye la causa más habitual de fallos estructurales en las primeras operaciones de fabricación de doble pared. Las roscas internas del panel superior y del panel inferior deben estar alineadas antes de la soldadura.
Cuando las roscas internas de ambos paneles discurren en la misma dirección, el producto inflado mantiene una geometría plana y uniforme. Cuando las roscas están desalineadas —aunque sea ligeramente—, el producto inflado se retuerce, se comba o presenta una deformación que no puede corregirse tras su fabricación. No se trata de un problema estético: la asimetría estructural concentra la tensión en puntos concretos de las costuras, lo que acelera el fallo bajo ciclos de presión.
Procedimiento de comprobación de la alineación: coloca los paneles con las caras recubiertas hacia la junta (uniendo las superficies de unión), comprueba que la dirección del patrón de hilos coincida en ambas capas, marca los patrones de los paneles con tiza o rotulador como guías de alineación para el corte y el empalme, y fija el conjunto en su posición con abrazaderas. La máquina « ultrasonic cutter » realiza la función de fijación provisional en este paso, ejecutando una pasada de baja energía que une temporalmente los bordes exteriores de los dos paneles sin aplicar todo el calor de la soldadura, fijando así su posición relativa antes de que comience la pasada de soldadura principal.
Paso 4 — Configurar el tipo de costura y los ajustes de la máquina
La elección del tipo de costura viene determinada por la función que desempeña esta en el producto acabado.
Los ajustes de temperatura y velocidad dependen del tipo de recubrimiento, el grosor del material y las dimensiones del producto. El tejido de puntada caída recubierto de PVC suele soldarse a temperaturas de boquilla más altas que el TPU. Comienza cada nueva tirada de material con una tira de prueba en material de desecho. Verifica el «intervalo de soldadura» —el rango de temperatura que produce una unión limpia sin compresión del hilo— antes de pasar a la producción. La interfaz PLC de la T300 Extreme Curve almacena recetas con nombre para cada producto, de modo que los parámetros verificados se recuperan con precisión en cada ciclo posterior.
Paso 5 — Soldar la pared lateral
La soldadura de la pared lateral es la unión más exigente desde el punto de vista técnico en un producto de punto de caída. La pared lateral debe envolver todo el perímetro curvo de los paneles superior e inferior, manteniendo un ancho de costura, un solapamiento y una distribución del calor uniformes a lo largo de toda la pasada.
Aquí es donde fallan las soldadoras de brazo recto en aplicaciones inflables. Un brazo de soldadura recto no puede adaptarse a la geometría curva de una costura sin la intervención del operario; el reposicionamiento manual en cada curva introduce variaciones de velocidad, y estas variaciones modifican directamente el aporte de calor efectivo por unidad de longitud de la costura. Un calor irregular produce una resistencia de unión irregular. En una tabla de paddle surf de producción, eso se traduce en un rendimiento variable de las costuras en un mismo producto.
Un brazo de soldadura curvo, como el del modelo T300 Extreme Curve, mantiene un contacto continuo con la geometría de la costura a lo largo de toda la pasada de la pared lateral. El operario alimenta el material; la máquina se encarga de la geometría. El rendimiento de producción en la soldadura de paredes laterales con una T300 correctamente configurada se desarrolla de forma continua, sin paradas para el reposicionamiento manual, lo que repercute directamente en la producción por turno.
Paso 6 — Inspeccionar y someter a prueba de presión la junta terminada
En primer lugar, se realizará una inspección visual: compruebe que el ancho de la soldadura sea uniforme a lo largo de toda su longitud, que no haya bordes levantados en los márgenes de la soldadura, que no haya burbujas ni decoloración en la superficie soldada, y que las marcas de los rodillos sean uniformes, lo que indica una presión homogénea a lo largo de toda la pasada.
Prueba de presión tras la inspección visual: inflar el producto terminado hasta la presión nominal en PSI y mantenerla durante un periodo determinado. Marcar cualquier zona que presente pérdida de presión y localizar la costura correspondiente. Las fallas en las costuras que se detectan en la prueba de presión resultan mucho más económicas de subsanar antes de las operaciones finales de acabado que después.
Documenta los criterios de rechazo antes de que comience la producción. Define el ancho mínimo aceptable de la costura, la elevación máxima permitida del borde y el umbral de pérdida de presión durante el tiempo de mantenimiento. Unas normas de control de calidad coherentes reducen las devoluciones y fomentan el conocimiento institucional de los procesos en todo tu equipo de producción.
Métodos de soldadura de tejidos de doble pared: ¿cuál es el más adecuado para tu aplicación?
Hay tres tecnologías de soldadura relevantes para la fabricación de tejidos de doble pared: la soldadura por aire caliente, la soldadura por cuña caliente y la soldadura por ultrasonidos. Saber en qué casos funciona cada una —y en cuáles no— evita costosos errores a la hora de elegir el equipo adecuado.
Soldadura por aire caliente: por qué es el método estándar para el tejido «drop stitch»
La soldadura por aire caliente dirige aire calentado con precisión hacia la zona de la costura, ablandando el recubrimiento termoplástico de ambas capas de tejido lo justo para unirlas bajo la presión de los rodillos. Ningún elemento físico entra en contacto directo con la superficie de unión: el calor se transmite mediante el flujo de aire, lo que proporciona al operario un rango de temperatura controlable y ajustable.
En el caso del tejido de doble pared, esta es la ventaja fundamental. Dado que el calor se aplica mediante un flujo de aire en lugar de por contacto directo, los operarios pueden ajustar un estrecho rango de temperatura que active únicamente la capa de unión exterior. La estructura interna de hilos nunca alcanza la temperatura de fusión. El resultado: una unión superficial con resistencia total y sin compresión alguna de los hilos.
La temperatura de la boquilla, la presión del rodillo y la velocidad de alimentación para el tejido de punto de gota se calibran en función del grosor del material y del tipo de recubrimiento. Estos parámetros varían según el material; compruébalos siempre en tiras de prueba antes de iniciar la producción.
Soldadura por cuña caliente: cuándo resulta útil para costuras rectas
La soldadura por cuña caliente consiste en insertar un elemento metálico calentado entre las dos superficies del tejido, lo que genera la temperatura de unión mediante contacto por conducción directa. Resulta muy eficaz y ofrece resultados uniformes en costuras rectas y de gran volumen sobre materiales planos —pantallas publicitarias, lonas, uniones de paneles largos—.
La limitación del trabajo con la cuña caliente es la geometría. Una cuña caliente no puede desplazarse por el perfil curvo de la costura lateral de una tabla de paddle surf, un kayak o una embarcación hinchable sin tener que cambiarla de posición manualmente. Para productos en los que todas las costuras son rectas y el material es de una sola capa, la cuña caliente sigue siendo una buena opción. Sin embargo, para la fabricación de productos hinchables de doble pared, no es la herramienta principal.
Soldadura por ultrasonidos: papel limitado en aplicaciones de doble pared
La soldadura por ultrasonidos utiliza vibraciones mecánicas de alta frecuencia para generar calor por fricción en la interfaz de unión. Funciona bien con materiales finos y uniformes, y se utiliza habitualmente en envases médicos y tejidos no tejidos. Su función en la fabricación de tejidos de doble pared es específica y limitada: operaciones de corte y fijación.
El método de vibración de alta frecuencia, que permite obtener uniones limpias en PVC fino de una sola capa, no puede transmitir energía de forma eficaz a través de la estructura en capas del material de punto de gota para lograr una costura estructural completa. La soldadura por ultrasonidos es una herramienta complementaria en el proceso de fabricación de paredes dobles, pero no el método de soldadura principal.
Soldadura frente a pegado de tejido de doble pared: una comparación directa
La cuestión de si es mejor soldar o pegar los productos hinchables surge constantemente en las evaluaciones de fabricación. La respuesta no admite matices: para los productos hinchables de doble pared con calidad de producción, la soldadura es el estándar del sector.
El método adhesivo sigue utilizándose en la fabricación de prototipos y en series muy reducidas, donde la inversión en maquinaria no resulta rentable. A cualquier escala de producción significativa, los cálculos económicos favorecen la soldadura en todos los aspectos: velocidad, uniformidad, coste por unidad y durabilidad del producto. La mera tasa de devoluciones de los inflables pegados es suficiente para contrarrestar la aparente ventaja económica del método adhesivo.
La tabla comparativa que figura a continuación muestra el motivo.
| Factor | Encolado | Soldadura por aire caliente |
|---|---|---|
| Resistencia de la costura | Variable: depende del tipo de adhesivo, la preparación de la superficie y el tiempo de curado | Uniformidad: una soldadura de alta calidad suele ser más resistente que el propio tejido base, lo que da como resultado una costura unida y duradera. |
| Velocidad de producción | Lento: requiere tiempo de secado, reajustes y trabajo manual en cada costura | Rápido: soldadura continua a velocidad de producción con rodillo automatizado |
| Fiabilidad a toda prueba | Riesgo de que se formen microhuecos, especialmente en los bordes de las juntas y en las esquinas | Junta hermética al aire y al agua cuando los parámetros están correctamente ajustados |
| Durabilidad sometida a ciclos de presión | El adhesivo puede desprenderse con el paso del tiempo debido a los repetidos procesos de inflado y desinflado. | Sin riesgo de delaminación: la unión consiste en una fusión de los materiales de base |
| Resistencia a los rayos UV y a las condiciones ambientales | Los adhesivos se deterioran con la exposición a los rayos UV y a temperaturas extremas | La costura soldada conserva toda la resistencia del material a los rayos UV y a la intemperie |
| Se requiere experiencia como operador | Alta: la aplicación del adhesivo depende de la técnica utilizada y es difícil de estandarizar | Moderado — parametrizado por la máquina; repetible con un operario cualificado |
| Coste unitario a largo plazo | Más alto: el coste del adhesivo, la tasa de reelaboración y las devoluciones por fallos en campo se suman | Menores costes a gran escala: la inversión en maquinaria se amortiza gracias a la reducción del coste unitario de las costuras |
PVC frente a TPU para la soldadura de tejidos de doble pared: lo que debes saber
No todos los tejidos de punto caído son iguales. El recubrimiento exterior —PVC (cloruro de polivinilo) o TPU (poliuretano termoplástico)— determina los parámetros de soldadura y, en algunos casos, los requisitos del equipo. Un error en este aspecto es una de las causas más habituales de desechos de producción al cambiar de proveedor de material o de línea de productos.
Tejido «drop stitch» recubierto de PVC
El PVC (cloruro de polivinilo) es el recubrimiento más utilizado para el tejido de punto de gota. Es rentable, se encuentra ampliamente disponible en todo el mundo y responde de forma predecible a la soldadura con aire caliente con parámetros establecidos. Para la mayoría de los fabricantes de productos hinchables de ocio —tablas de paddle surf, kayaks, colchonetas de gimnasio para el gran público y embarcaciones hinchables del segmento económico—, el tejido de punto de gota recubierto de PVC es el material estándar.
La soldadura del PVC suele requerir temperaturas de boquilla más altas que las del TPU. El margen de soldadura es relativamente amplio en comparación con el del TPU, lo que facilita la formación de los nuevos operarios. Limitación: el PVC se endurece a bajas temperaturas, lo que afecta a su rendimiento en productos destinados a climas fríos, y no es adecuado para aplicaciones que requieran contacto con alimentos o el cumplimiento de la normativa en el ámbito médico.
Tejido «drop stitch» recubierto de TPU
El TPU (poliuretano termoplástico) es la opción de recubrimiento de mayor calidad. Es más ligero que el PVC para un espesor equivalente, significativamente más flexible en un amplio rango de temperaturas y más resistente a la abrasión y a la hidrólisis. Los productos que deben funcionar de forma fiable en entornos fríos, resistir la exposición a sustancias químicas o cumplir los requisitos de los materiales de grado médico suelen fabricarse con tejido de puntada caída recubierto de TPU.
La soldadura de TPU requiere parámetros diferentes a los del PVC: normalmente, temperaturas de boquilla más bajas y una mayor presión de los rodillos para lograr una unión correcta sin quemar la superficie. El margen de soldadura es más reducido, lo que hace que la formación de los operarios sea aún más importante. La T300 Extreme Curve es compatible tanto con el PVC como con el TPU gracias a su almacenamiento de parámetros en el PLC: los operarios seleccionan la receta del producto y la máquina recupera los ajustes verificados, lo que elimina el ajuste manual de los parámetros entre cada ciclo de producción.
Si su línea de producción trabaja con ambos tipos de recubrimiento en diferentes gamas de productos, la flexibilidad de las máquinas y la capacidad de gestión de fórmulas son requisitos imprescindibles a la hora de seleccionar su equipamiento.
Qué hay que tener en cuenta a la hora de elegir una máquina de soldadura por puntada de gota
Esta sección está dirigida a los compradores que han confirmado que necesitan una solución específica de soldadura de doble pared y que ahora están evaluando los equipos. Los criterios de decisión que se indican a continuación se derivan de los requisitos técnicos del proceso de soldadura, y no del lenguaje comercial.
Brazo de soldadura curvo para geometría de pared lateral
La costura lateral de un producto inflable sigue un perfil curvo. Un brazo de soldadura que no se adapta a esta geometría obliga al operario a reajustar manualmente la posición del material en cada curva, lo que provoca variaciones en la velocidad que se traducen directamente en un aporte de calor variable y en una resistencia de unión irregular.
Un brazo de soldadura curvo diseñado específicamente para este fin es la característica de hardware más importante para los fabricantes de productos hinchables. Permite una soldadura continua e ininterrumpida a lo largo de toda la circunferencia del producto sin necesidad de intervención por parte del operario. En el caso concreto de las tablas de paddle surf y los kayaks, en los que la costura de la pared lateral es la más larga y la más crítica desde el punto de vista estructural, esta capacidad no es opcional.
Sistemas de calefacción por aire caliente y por cuña caliente
Las costuras de «drop stitch» se sueldan con aire caliente: el aire caliente ablanda el recubrimiento de ambos paneles justo antes de que los rodillos los presionen entre sí, de modo que ninguna parte caliente entra en contacto con el tejido. Las especificaciones de la máquina también incluyen un sistema de calor por cuña caliente para aquellas costuras en las que una cuña caliente ofrece mejores resultados.
El aire caliente alcanza hasta los 730 °C (1.346 °F) y la cuña caliente hasta los 450 °C (842 °F), con velocidades de soldadura de hasta 30 m/min (100 ft/min), dependiendo del material y del ancho de la junta. Los ajustes para cada material se guardan en la pantalla táctil, por lo que es posible repetir una soldadura verificada en cada ciclo.
Corte y fijación por ultrasonidos integrados
Una máquina que combina la operación de corte y fijación provisional con el proceso de soldadura elimina un paso manual de manipulación de paneles entre el corte y la soldadura. La máquina « ultrasonic cutter » realiza dos funciones en una sola pasada: corta el borde del panel de forma limpia (sellando los extremos de rosca expuestos en la misma operación) y aplica una unión provisional de baja energía que fija los paneles superior e inferior en posición alineada antes de la pasada de soldadura principal.
Sin esta integración, los paneles requieren una sujeción externa y una nueva comprobación manual de la alineación de las roscas antes de la soldadura. Cualquier desplazamiento del panel entre el momento de la sujeción y el inicio de la soldadura da lugar a una junta desalineada. El sistema integrado de corte y fijación temporal elimina por completo esta variable.
Control de parámetros de PLC/HMI y almacenamiento de recetas
El control de los parámetros del PLC (controlador lógico programable) y de la HMI (interfaz hombre-máquina) es una necesidad en la producción, no una característica opcional, para la soldadura de doble pared. La temperatura, la velocidad y la presión de los rodillos interactúan entre sí: un cambio en un parámetro requiere una compensación en los demás. El ajuste manual entre series de producción introduce errores del operario y genera material de desecho durante el periodo de configuración.
Una máquina equipada con un PLC almacena recetas de parámetros específicas para cada tipo de producto: basta con seleccionar «PVC SUP Sidewall — 4 pulgadas» en la interfaz de la pantalla táctil para que la máquina recupere los ajustes verificados. Los operadores noveles consiguen costuras de calidad ya desde la primera tirada de producción. Los operadores experimentados mantienen la uniformidad entre turnos sin necesidad de recalibrar manualmente la máquina. A partir de cualquier volumen de producción superior al de la fase de prototipado, el almacenamiento de recetas se amortiza gracias a la reducción de los desechos y a la mayor rapidez en los cambios de producción.
Instalación in situ, formación y asistencia a largo plazo
La soldadura de tejidos de doble pared es un proceso especializado. Un soldador que permanece inactivo porque el equipo no puede resolver un problema de consistencia en la unión cuesta más al día que la tarifa de instalación de un ingeniero de servicio técnico certificado para configurar la máquina correctamente; además, la asistencia continua a los clientes tras la instalación y la formación ayudan a mantener la producción según lo previsto. Los proveedores de maquinaria que ofrecen instalación in situ, formación documentada para los operarios y un servicio de asistencia a largo plazo accesible reducen considerablemente el tiempo que transcurre desde la entrega de la máquina hasta la obtención de una producción de calidad.
Un ingeniero de servicio técnico certificado por Miller Weldmaster instala la máquina « T300 Extreme Curve Double-Wall » en sus instalaciones y forma a su personal en su manejo y mantenimiento, así como en la fabricación de su producto. Tras la instalación, se ofrece asistencia por teléfono, mediante resolución virtual de incidencias y a través de técnicos que se desplazan a sus instalaciones.
Miller WeldmasterEl « T300 Extreme Curve Double-Wall » está diseñado específicamente para tejidos de doble pared y de puntada caída. Consulta las especificaciones del «T300 Extreme Curve Double-Wall ».
Errores habituales en la soldadura de tejidos de doble pared — y cómo evitarlos
Estos son los errores que se producen en entornos de producción en los que el equipo tiene experiencia en la soldadura estándar de PVC, pero no está familiarizado con el material de doble pared. Los cinco se pueden evitar con los conocimientos adecuados sobre el proceso.
Error 1: utilizar los parámetros de soldadura estándar que se emplean en trabajos con PVC plano
El error más habitual al pasar al tejido de doble capa es que los operarios mantienen los ajustes de temperatura y velocidad que utilizan para el PVC de una sola capa. Los resultados son previsibles. Si son demasiado bajos: resistencia de unión insuficiente y costuras que se desprenden en las pruebas de presión. Si son demasiado altos: compresión del hilo, quemaduras en la superficie y un producto que falla estructuralmente al inflarse.
La corrección es sencilla: hay que considerar cada nuevo material como una incógnita y realizar una secuencia de tiras de prueba. Empieza por el punto medio del intervalo de soldadura estimado para ese tipo de recubrimiento, suelda una tira de prueba corta, comprueba la adherencia mediante una prueba de desprendimiento y ajusta los parámetros al alza o a la baja. Documenta los ajustes verificados y guárdalos en la memoria de recetas de la máquina antes de que comience la primera tirada de producción.
Error n.º 2: saltarse el paso de fijación por ultrasonidos
Algunos operarios intentan soldar paneles de doble pared sin realizar primero una soldadura de fijación, utilizando abrazaderas o sujetándolos manualmente para mantener la alineación. Esto resulta viable para soldaduras de prueba muy cortas, pero no funciona al ritmo de producción.
El movimiento del panel durante una pasada de soldadura provoca costuras desalineadas, filas de hilos desplazadas e irregularidades visuales en los bordes que requieren una reelaboración. En una tabla de paddle surf terminada, una costura con solapamiento irregular no es un problema estético, sino una inconsistencia estructural que concentra la tensión en el borde del solapamiento bajo la presión de inflado. La fase de fijación por ultrasonidos no es opcional para garantizar una calidad de producción constante.
Error n.º 3: Desalineación de la estructura de la rosca interna
Cuando las costuras de los paneles superior e inferior no están paralelas antes de la soldadura, el producto inflado no queda plano. Se retuerce. Se comba. Puede perder la forma prevista y desarrollar una deformación estructural que no se puede corregir una vez fijada la costura. Esto se aprecia especialmente en las tablas de paddle surf y las colchonetas de gimnasio, donde la planitud de la superficie es un indicador directo de la calidad del producto.
La comprobación de la alineación —roscas paralelas, patrón marcado, paneles sujetos con abrazaderas— debe realizarse antes de cada pasada de soldadura de fijación, no solo antes de la primera de la serie de producción. La orientación de las roscas es la base de todas las características de calidad del producto acabado.
Error n.º 4: Soldar tela contaminada
Los aceites procedentes de la manipulación, los agentes desmoldeantes del almacenamiento de los tejidos y las partículas superficiales provocan fallos en la unión, incluso cuando los parámetros de la máquina son correctos. Una zona contaminada en una costura actúa como capa separadora, impidiendo la fusión termoplástica completa. La unión parece aceptable a simple vista, pero falla en el punto de contaminación bajo la presión de inflado.
La limpieza previa a la soldadura es imprescindible en las líneas de producción en las que la manipulación manual forma parte del flujo de trabajo. Se debe utilizar una toallita con alcohol isopropílico, dejar que se evapore por completo y evitar el contacto con las manos desnudas en las superficies de unión tras la limpieza. Esto supone unos minutos adicionales por cada par de paneles y evita las repeticiones del trabajo y las devoluciones que genera una junta contaminada.
Error n.º 5: elegir una soldadora de brazo recto para aplicaciones de costuras curvas
El uso de un soldador de brazo recto en una junta lateral curva implica que el operario tiene que guiar manualmente el material a lo largo de la curva. Cada ajuste manual modifica la velocidad de avance. La velocidad de avance modifica el calor efectivo por unidad de longitud de la junta. Un calor variable produce una resistencia de unión variable: una junta que da buenos resultados en las secciones rectas, pero que presenta zonas más débiles en cada transición curva.
Si tu producto tiene costuras curvas —y todos los SUP hinchables, kayaks y embarcaciones hinchables las tienen—, una soldadora de brazo recto no es la herramienta adecuada. La limitación radica en el diseño de la máquina, no en la destreza del operario. Una soldadora de brazo curvo elimina por completo esta variable de la ecuación.
Elige Miller Weldmaster tus necesidades de máquinas de soldadura por aire caliente
Miller Weldmaster Fabrica soldadoras de aire caliente para tejidos de puntada caída, incluida la « T300 Extreme Curve Double-Wall » con su « ultrasonic cutter », que se utiliza para fabricar tablas de paddle surf, kayaks, embarcaciones hinchables, colchonetas de gimnasio y toboganes de evacuación. Para elegir la configuración adecuada, hay que partir del producto y del volumen de producción.
Cómo empezar a utilizar « Miller Weldmaster »:
Paso 1: Define tus necesidades
Evalúe sus necesidades de materiales y su volumen de producción con el asesoramiento de los expertos Miller Weldmaster.
Paso 2: Evalúa tu espacio de trabajo
Deje que Miller Weldmaster evalúen las limitaciones de su espacio de trabajo y las ventajas de la automatización adaptadas a su aplicación.
Paso 3: Ponte en contacto con un experto
Póngase en contacto con los expertos Miller Weldmaster para conocer las prestaciones específicas de las máquinas, solicitar demostraciones y recibir asistencia personalizada para optimizar su proceso de soldadura.
Si no encuentra su tejido en la lista de la izquierda, póngase en contacto con nosotros y explíquenos sus necesidades de soldadura de tejidos.